 Bahasa indonesia


Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-10-04 Asal:Situs


Kegagalan segel tabung menunjukkan lebih dari sekadar gangguan mekanis kecil. Anda kehilangan pendapatan penting setiap kali tabung bocor di jalur atau saat transit. Segel yang tidak dapat diandalkan memicu tingkat kerusakan yang tinggi, tagihan balik ritel, integritas produk yang terganggu, dan kerusakan merek yang parah.
Kita harus menghadapi kenyataan produksi sehari-hari. Bahkan lini produksi papan atas pun mengalami penyimpangan seiring berjalannya waktu. Faktor lingkungan, variasi batch material yang tidak kentara, dan ketidakkonsistenan operator semuanya berkontribusi terhadap tingkat kegagalan yang tiba-tiba.
Panduan ini memberikan daftar periksa diagnostik terstruktur kepada manajer pabrik dan teknisi pengemasan. Anda akan belajar mengidentifikasi akar penyebab kebocoran di lantai. Kami menetapkan kriteria yang jelas untuk membantu Anda memutuskan kapan harus mengkalibrasi peralatan yang ada dan kapan peningkatan dapat dilakukan.
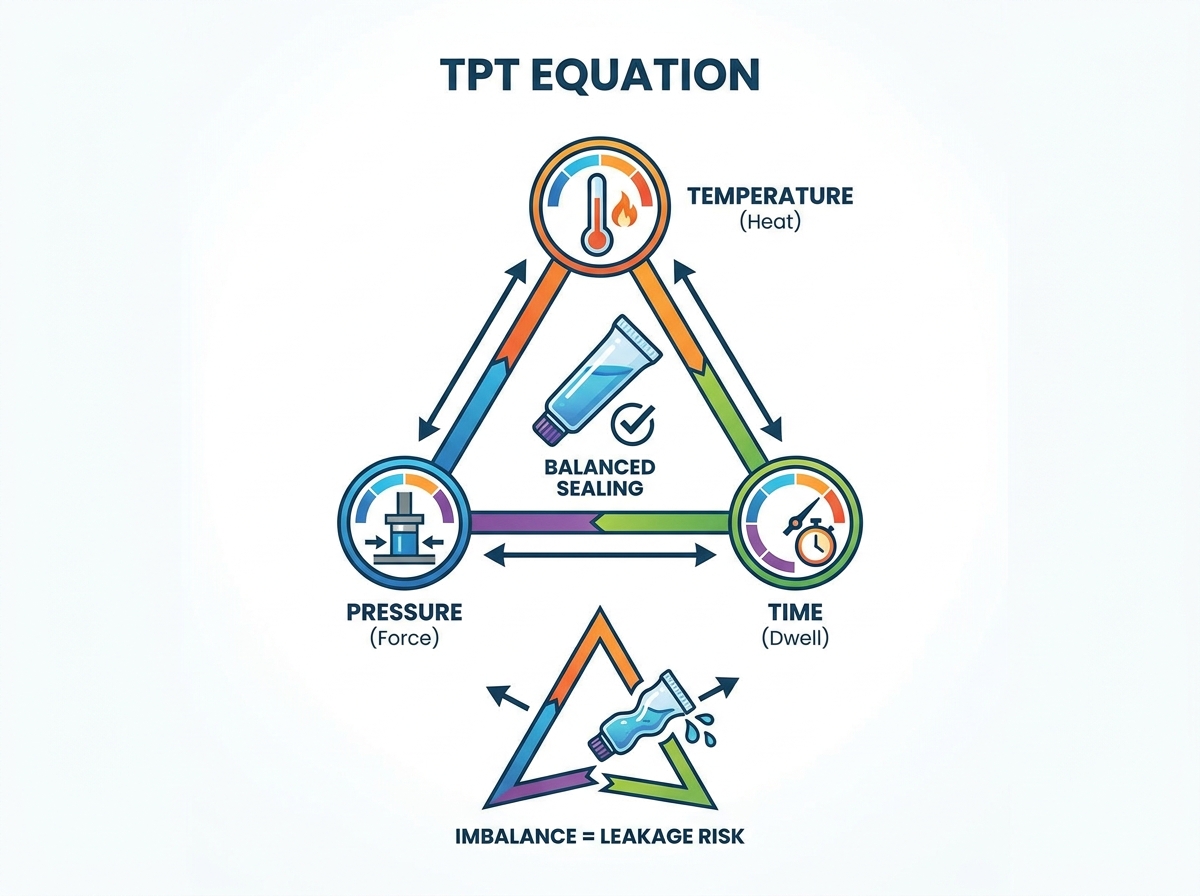
Sebagian besar kebocoran segel ekor berasal dari ketidakseimbangan dalam persamaan Suhu-Tekanan-Waktu (TPT) atau ketidaksesuaian mendasar antara material tabung dan teknologi penyegelan.
Audit "Deteksi-Cegah-Koreksi" (DPC) yang terstruktur meminimalkan waktu henti diagnostik dan menstandardisasi respons operator.
Peralatan lama sering kali kesulitan mempertahankan toleransi ketat yang diperlukan untuk tabung laminasi modern, sehingga evaluasi metode penyegelan tabung alternatif merupakan langkah penting untuk operasi penskalaan.
Peningkatan ke teknologi canggih memerlukan pertimbangan belanja modal di muka dibandingkan dengan perolehan OEE (Overall Equipment Effectiveness) jangka panjang dan pengurangan sisa.
Operator harus menganggap gejala visual sebagai petunjuk diagnostik. Segel yang gagal jarang terjadi secara acak. Itu meninggalkan bukti fisik. Anda dapat membaca bukti ini untuk menentukan dengan tepat parameter mekanis mana yang keluar dari spesifikasi. Penerapan metodologi "Deteksi-Cegah-Koreksi" (DPC) dimulai dari sini.
Di bawah ini adalah empat cacat penglihatan yang paling umum. Kami menguraikan apa yang diberitahukan setiap gejala kepada Anda tentang pengaturan mesin Anda.
Bekas Luka Bakar atau Lepuh: Cacat ini tampak seperti gosong berwarna coklat atau menggelembung pada permukaan plastik. Ini menunjukkan panas yang berlebihan atau waktu tunggu yang lama. Polimer plastik terdegradasi bukannya meleleh dengan bersih. Gejala ini sering kali menunjukkan kontrol termal yang ketinggalan jaman pada peralatan lama. Termostat lama gagal mengatur lonjakan suhu secara efektif.
Segel Tidak Lengkap atau Segel 'Dingin' (Mudah Dikelupas): Operator dapat dengan mudah membuka segel ini dengan tangan. Lapisan dalam tidak pernah terikat. Hal ini menunjukkan suhu yang tidak mencukupi atau tekanan rahang yang tidak memadai. Hal ini juga terjadi jika kecepatan saluran melebihi kapasitas pemulihan termal alat berat. Elemen pemanas mendingin terlalu cepat di antara siklus.
Crimp Asimetris atau Keriput: Anda akan melihat garis tidak rata atau plastik terlipat di area crimp. Hal ini menunjukkan masalah penyelarasan mekanis dan bukan masalah termal. Biasanya berasal dari mekanisme orientasi tabung yang tidak tepat. Cangkir penahan yang sudah aus atau tekanan penyegelan rahang yang tidak merata juga menyebabkan kerutan. Rahangnya menjepit secara tidak merata, sehingga material terjepit hingga tidak berbentuk.
Produk Terjebak dalam Segel (Kontaminasi): Anda akan melihat cairan atau pasta tersangkut di dalam tepi yang tersegel. Mengisi tabung secara berlebihan sering kali menyebabkan hal ini. Ketinggian nosel yang tidak tepat atau mekanisme antitetes yang rusak juga meninggalkan residu produk di dinding bagian dalam. Penyegelan panas tradisional langsung gagal jika produk mencemari area segel. Minyak atau air menghalangi polimer untuk melebur.
Latihlah operator jalur Anda untuk mengenali cacat yang sebenarnya ini. Mereka harus segera menghentikan antrean ketika hal ini muncul. Menebak penyesuaian hanya akan menambah sampah.
Setelah Anda mengidentifikasi gejala visual, Anda harus mengaudit mesin secara sistematis. modern Mesin pengisian dan penyegel tabung mengandalkan interaksi yang tepat antara beberapa mekanisme. Anda tidak dapat menyesuaikan satu variabel tanpa mempengaruhi variabel lainnya.
Setiap segel panas yang berhasil memerlukan keseimbangan dalam segitiga Suhu-Tekanan-Waktu (TPT). Jika Anda menurunkan suhu, Anda biasanya harus menambah waktu tinggal atau tekanan untuk mencapai ikatan yang sama. Anda harus mengaudit ketiga parameter penting ini secara sistematis.
Pertama, verifikasi suhu aktual pada permukaan rahang menggunakan pirometer eksternal. Jangan hanya mempercayai pembacaan digital pada panel kontrol. Kedua, ukur tekanan yang diberikan oleh silinder pneumatik. Terakhir, periksa waktu tunggu. Waktu tunggu adalah sepersekian detik saat rahang tetap tertutup. Pastikan itu sesuai dengan spesifikasi pabrikan material.
Banyak fasilitas mengabaikan siklus pendinginan. Ini adalah kesalahan umum. Fase pendinginan mengatur memori plastik. Jika Anda melepaskan tabung sebelum polimer mengeras kembali, segelnya akan melengkung atau terbuka karena tekanan.
Anda harus memverifikasi seluruh loop pendinginan. Periksa laju aliran air melalui blok pendingin. Pastikan suhu chiller tetap konsisten selama bulan-bulan puncak musim panas. Pastikan rahang pendingin melakukan kontak penuh dan rata dengan ekor tabung panas.
Suku cadang habis pakai terdegradasi secara perlahan. Operator sering kali memberikan kompensasi dengan menaikkan panas atau tekanan, sehingga menutupi masalah sebenarnya. Jalankan daftar periksa mini ini setiap minggu:
Periksa elemen pemanas untuk mencari titik dingin menggunakan kamera termal.
Periksa keakuratan termokopel dengan mengkalibrasinya terhadap probe eksternal bersertifikat.
Kaji penurunan tekanan silinder pneumatik. Dengarkan kebocoran udara di sekitar katup.
Periksa lapisan silikon atau Teflon pada rahang penyegel apakah ada robekan atau penumpukan.
Kalibrasi ulang manual sangat bergantung pada keterampilan operator. Beberapa operator memiliki “rasa” terhadap mesin tersebut. Namun, pengetahuan kesukuan ini merusak konsistensi jangka panjang. Jika kalibrasi ulang diperlukan setiap hari, peralatan tersebut tidak memiliki stabilitas yang diperlukan untuk produksi yang andal. Penyesuaian yang terus-menerus berarti garis dasar mekanis sudah tidak dapat diperbaiki lagi.
Terkadang mesin bekerja dengan sempurna. Masalahnya terletak pada bahannya. Anda tidak dapat memaksakan metode yang tidak kompatibel untuk menyegel material kompleks dengan sempurna. Mengevaluasi metode penyegelan tabung alternatif menjadi penting ketika spesifikasi kemasan Anda berubah.
Bahan yang berbeda menyerap panas secara berbeda. Laminasi berperilaku berbeda dibandingkan plastik satu lapis. Anda harus menyelaraskan perangkat keras Anda dengan kemasan Anda.
Matriks Pemetaan Material ke Teknologi
Bahan Tabung | Teknologi Penyegelan Optimal | Risiko & Tantangan yang Diketahui |
|---|---|---|
PE lapisan tunggal (Polietilen) | Penyegelan Udara Panas | Rawan melepuh jika aliran udara terlalu lambat. |
PBL (Laminasi Penghalang Plastik) | Udara Panas atau Ultrasonik | Membutuhkan kontrol suhu yang tepat untuk mencegah delaminasi. |
ABL (Aluminium Barrier Laminasi) | Frekuensi Tinggi / Rahang Panas | Panas terik dapat dengan mudah merusak cetakan kosmetik bagian luar. |
Aluminium Murni | Lipatan Mekanis dan Crimp | Kelelahan logam. Tidak dapat disegel dengan panas. |
Penyegelan udara panas mewakili standar industri untuk sebagian besar plastik berlapis tunggal. Itu bergantung pada pemanasan nosel internal. Semburan udara panas melelehkan bagian dalam tabung tepat sebelum rahangnya menutupnya. Metode ini sangat efektif tetapi sangat sensitif terhadap suhu lingkungan. Hal ini memerlukan kontrol aliran udara yang tepat. Jika kelembapan atau suhu pabrik berfluktuasi, Anda harus menyesuaikan tekanan udara.
Rahang panas menawarkan pendekatan yang lebih tradisional. Rahang logam padat memanas dan menekan langsung ke bagian luar tabung. Panas bergerak melalui dinding tabung untuk melelehkan lapisan dalam. Namun, pancaran panas ini membawa risiko besar. Ini dapat dengan mudah merusak formulasi sensitif di dalam tabung. Ini juga secara rutin melelehkan atau mengolesi lapisan kosmetik pada bagian luar tabung.
Banyak perusahaan mengalami lonjakan kebocoran secara tiba-tiba tanpa mengubah pengaturan mesinnya. Mengapa? Mereka beralih ke tabung laminasi yang lebih ramah lingkungan atau lebih tipis tanpa memperbarui perangkat keras penyegelannya. Plastik ramah lingkungan mempunyai jendela leleh yang sangat sempit. Sistem hot jaw lama tidak dapat bereaksi cukup cepat untuk menyegel laminasi modern ini dengan bersih. Ketidaksesuaian ini menghasilkan limbah dalam jumlah besar.
Jika Anda terus-menerus berjuang melawan ketidakcocokan material dan kontaminasi produk, metode termal standar mungkin sudah ketinggalan zaman untuk lini produk Anda. Sekarang saatnya untuk melihat alternatif lanjutan. mengatasi Mesin pengisian tabung ultrasonik beberapa sakit kepala persisten yang ditemukan pada kemasan tradisional.
Anda harus membingkai peningkatan ini sebagai solusi untuk masalah spesifik dan berisiko tinggi. Apakah Anda mengisi produk yang sangat kental seperti salep kental atau krim kental? Cairan ini sering kali menempel di sepanjang nosel dan mencemari area segel. Apakah Anda memproses formulasi yang sensitif terhadap suhu seperti kosmetik aktif atau obat-obatan? Rahang yang panas dapat menurunkan senyawa ini. Jika Anda menjawab ya terhadap pertanyaan-pertanyaan ini, teknologi ultrasonik menjadi sangat menarik.
Pengelasan ultrasonik sepenuhnya mengabaikan batas segitiga TPT tradisional. Itu tidak menggunakan panas radiasi eksternal. Sebaliknya, ia menghasilkan panas melalui gesekan molekuler frekuensi tinggi langsung di dalam area segel. Alat akustik (klakson) bergetar pada landasan ribuan kali per detik.
Gesekan internal ini melelehkan lapisan plastik dalam hitungan milidetik. Karena bergetar sangat kuat, ia mendorong kontaminan luar seperti pasta atau minyak keluar dari zona segel sebelum plastik menyatu. Selain itu, sama sekali tidak memerlukan waktu pemanasan. Anda menyalakannya, dan itu langsung berfungsi.
Saat menilai skalabilitas, lihat dampaknya terhadap kecepatan jalur secara keseluruhan. Mesin ultrasonik menyegel lebih cepat dibandingkan unit udara panas karena menghilangkan waktu pemulihan termal. Konsumsi energi turun secara signifikan karena Anda tidak memelihara elemen yang terus-menerus dipanaskan. Yang terpenting, pengurangan sisa secara langsung meningkatkan margin Anda. Segel eksterior yang bersih dan dingin terlihat lebih baik di rak ritel.
Anda harus mengetahui risikonya sebelum melakukan peningkatan. Peralatan canggih membawa biaya tambahan yang signifikan. Selain itu, sistem ultrasonik memerlukan perkakas khusus. Anda memerlukan tanduk dan landasan khusus untuk diameter tabung berbeda. Jika fasilitas Anda menjalankan 15 ukuran tabung berbeda setiap hari, biaya pergantian dan inventaris perkakas memerlukan penghitungan ROI yang cermat. Evaluasi volume produksi Anda dengan cermat sebelum melakukan.
Memperbaiki mesin hanya mewakili setengah dari perjuangan. Anda harus membuktikan bahwa perbaikan tersebut bertahan selama ribuan siklus. Program verifikasi terstandar mencegah penyimpangan kecil menjadi penarikan besar-besaran. Penjaminan mutu harus beralih dari tebakan reaktif ke pengujian proaktif.
Anda harus merinci tes kepatuhan standar untuk diterapkan di lapangan. Pemeriksaan visual saja gagal mendeteksi kebocoran mikro. Terapkan tes fisik berikut:
Pengujian Kebocoran Ruang Vakum: Rendam tabung tertutup ke dalam ruang vakum berisi air. Gambarlah ruang hampa. Jika gelembung keluar dari ekornya, Anda mengalami kebocoran mikro. Ini adalah uji lantai paling andal yang pernah ada.
Pengujian Tekanan Meledak: Suntikkan udara bertekanan ke dalam tabung hingga meledak. Badan tabung harus pecah sebelum segel ekornya lepas. Jika segelnya pecah terlebih dahulu, kekuatan ikatan Anda terlalu lemah.
Tes Kupas Manual: Potong strip dari segel dan tarik hingga terpisah. Plastik harus meregang dan sobek, bukan terkelupas.
Catat parameter batch Anda dengan cermat. Catat suhu, tekanan, dan kecepatan saluran yang tepat untuk setiap putaran. Ketertelusuran menunjukkan nilainya selama investigasi kegagalan. Pencatatan data mengisolasi apakah kebocoran disebabkan oleh pergerakan mesin yang lambat selama seminggu atau kumpulan tabung kosong yang buruk dari pemasok Anda. Tanpa data, pemasok akan selalu menyalahkan peralatan Anda.
Menjauhlah dari "pengetahuan suku." Dokumentasikan setiap pengaturan dalam Prosedur Operasi Standar (SOP). Tetapkan ambang batas yang ketat untuk penyesuaian. Misalnya, operator dapat mengatur tekanan udara sebesar 5 PSI. Jika cara tersebut tidak menyelesaikan masalah, mereka harus berhenti. Mereka tidak bisa terus-terusan memutarbalikkan keadaan. Tetapkan peraturan yang jelas yang menentukan kapan tepatnya operator harus menghentikan saluran dan memanggil bagian pemeliharaan untuk melakukan intervensi.
Mengatasi kebocoran yang tidak terduga merupakan proses dua jalur yang berbeda. Anda harus memulai dengan kalibrasi ketat pada perangkat keras Anda saat ini. Jika penyesuaian yang cermat gagal memberikan stabilitas, Anda harus mempertimbangkan penggantian strategis. Jangan berpegang pada teknologi usang jika teknologi tersebut tidak lagi sejalan dengan tujuan produksi modern Anda.
Tindakan Langkah Selanjutnya:
Lakukan audit DPC visual dan mekanis pada shift produksi Anda berikutnya.
Kalibrasi segitiga TPT Anda menggunakan alat pengukuran eksternal, bukan hanya pembacaan panel.
Katalogkan bahan tabung Anda saat ini untuk mengidentifikasi ketidaksesuaian dengan perangkat keras penyegel Anda.
Unduh lembar spesifikasi teknis untuk mengevaluasi opsi ultrasonik jika Anda kesulitan menghadapi kontaminasi produk.
J: Kebocoran mikro hampir selalu disebabkan oleh titik dingin pada elemen pemanas atau sedikit ketidakseimbangan tekanan pada rahang penyegel. Bahkan celah mikroskopis pada penyelarasan rahang memungkinkan terbentuknya saluran kecil pada plastik yang meleleh, sehingga menciptakan jalur kebocoran yang tidak terlihat.
J: Anda harus memvalidasi parameter penyegelan pada awal setiap giliran kerja dan segera setelah pergantian. Selain itu, lakukan pengujian interval berkala, seperti pemeriksaan ruang vakum setiap dua jam, untuk memastikan kepatuhan terhadap standar kualitas industri yang ketat.
J: Tidak. Teknologi ultrasonik mengandalkan gesekan molekul untuk melelehkan polimer. Ini terutama dirancang untuk struktur plastik dan laminasi. Tabung logam murni tidak dapat dilas dengan cara ini; mereka memerlukan metode penyegelan lipatan dan kerutan mekanis tradisional.
