 Bahasa indonesia


Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-09-27 Asal:Situs


Meningkatkan atau memasang peralatan produksi baru mempunyai risiko yang melekat. Anda mungkin mengira kegagalan mesin menyebabkan sebagian besar penundaan pengoperasian, namun hal tersebut jarang sekali benar. Penyebab paling umum dari tertundanya commissioning adalah ketidaksesuaian yang tidak terduga antara kontainer, penutup, dan peralatan. Mengasumsikan botol dan tutup standar dapat bekerja dengan lancar pada mesin standar merupakan pengawasan operasional yang mahal. Perbedaan kecil pada resin, jarak ulir, atau kekakuan botol akan berdampak besar pada efisiensi lini produk seiring berjalannya waktu. Sebelum menyelesaikan pengadaan jalur pengisian cairan , manajer dan insinyur pabrik harus melakukan pemeriksaan kompatibilitas kontainer yang ketat. Mereka juga harus mewajibkan toleransi kinerja tertentu selama evaluasi vendor. Dalam panduan ini, Anda akan mempelajari cara menyelaraskan geometri leher dengan jarak bebas katup secara efektif. Kami akan membahas cara menentukan kontrol torsi yang tepat untuk mencegah kebocoran. Terakhir, Anda akan menemukan cara menyusun tes validasi vendor yang sangat mudah sebelum menandatangani pesanan pembelian apa pun.
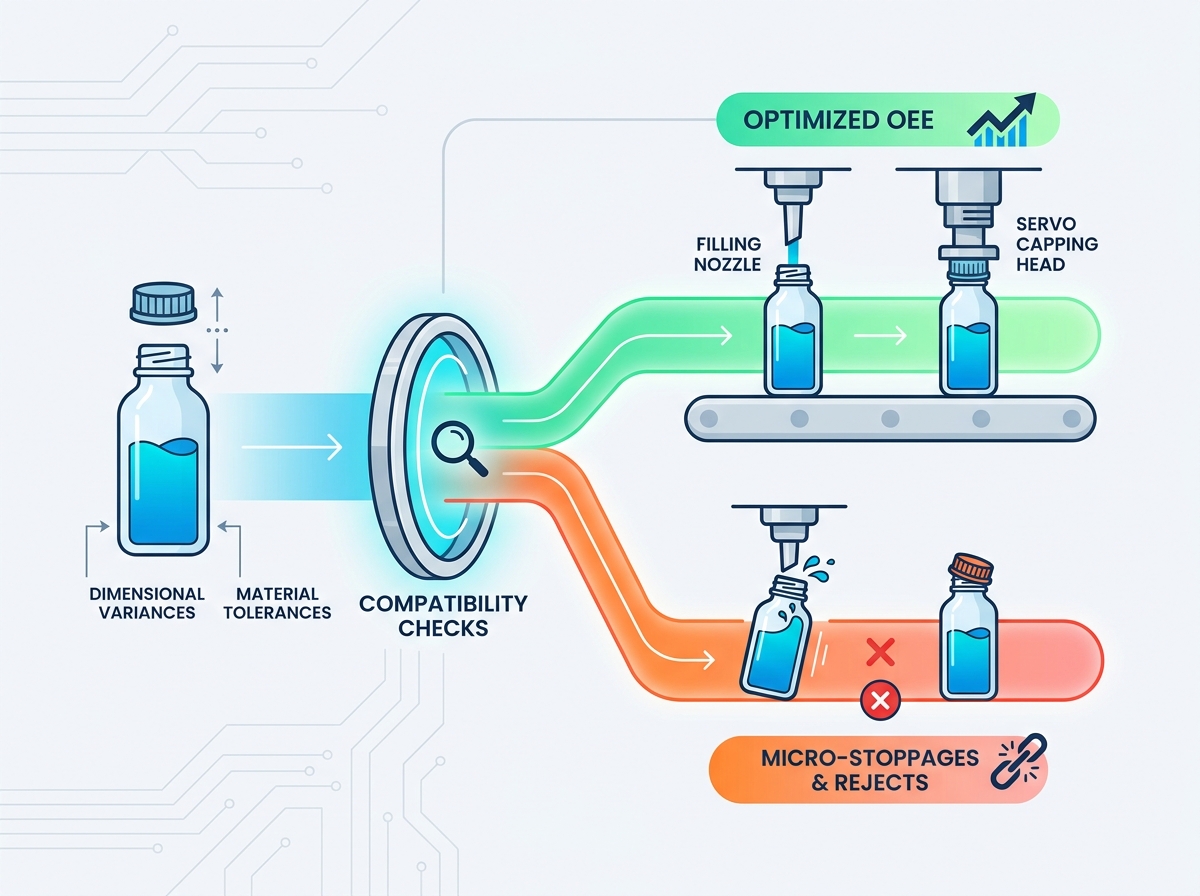
Perbedaan dimensi yang kecil pada botol dan tutup secara langsung menurunkan Keefektifan Peralatan Secara Keseluruhan (OEE) melalui penghentian mikro dan cross-threading.
Karakteristik cairan (busa, viskositas) harus menentukan hubungan antara geometri leher botol dan pemilihan katup pengisian.
Kontrol torsi yang presisi tidak dapat dinegosiasikan; mengintegrasikan mesin penutup botol servo mengurangi risiko yang terkait dengan gesekan benang tutup variabel.
Mewajibkan pengujian kompatibilitas terstruktur melalui layanan jalur pengisian khusus sebelum tanda tangan PO memastikan akuntabilitas dan memvalidasi batas throughput di dunia nyata.
Ketidakcocokan kemasan berdampak langsung pada keuntungan. Botol dan tutup yang tidak diverifikasi menyebabkan tingginya tingkat sampah. Mereka juga menyebabkan kebocoran produk selama transit. Masalah-masalah ini membahayakan integritas dan merusak reputasi merek. Anda tidak bisa begitu saja mempercayai spesifikasi komponen generik. Bahkan kemasan standar pun memiliki perbedaan mikroskopis di seluruh rongga cetakan. Perbedaan ini menyebabkan kemacetan dan ketidaksejajaran pada konveyor berkecepatan tinggi. Anda menghadapi waktu henti yang berlebihan ketika operator harus terus-menerus membersihkan tutup berulir atau botol yang hancur. Seiring waktu, gangguan singkat ini menghancurkan kuota produksi harian Anda.
Spesifikasi peralatan yang sukses memerlukan metrik yang jelas dan terukur. Anda harus mencapai target Kontainer Per Menit (CPM) secara konsisten. Pada saat yang sama, Anda harus mempertahankan tingkat penolakan di bawah standar industri yang berlaku. Baseline ini biasanya kurang dari 0,5 persen. Untuk mencapai target tersebut diperlukan penanganan yang presisi. Setiap wadah harus melewati filler, capper, dan labeler tanpa ragu-ragu. Jika mesin sering memerlukan kalibrasi ulang manual untuk mencapai angka-angka ini, spesifikasinya telah gagal.
Mengevaluasi satu komponen secara statis merupakan risiko skalabilitas yang sangat besar. Anda mungkin menguji satu botol di bawah nosel pengisian stasioner dan menganggapnya dapat diterima. Namun, hal ini mengabaikan perilaku dinamis yang berkelanjutan. Mesin otomatis beroperasi di bawah getaran terus menerus. Mereka mengalami tekanan balik garis dan pergeseran termal. Sebuah botol mungkin tetap stabil di atas meja tetapi terhuyung-huyung di atas konveyor yang bergerak. Anda harus mengamati bagaimana kontainer berperilaku dalam kondisi garis sebenarnya. Mengabaikan interaksi dinamis ini akan menyebabkan kegagalan skalabilitas yang sangat besar selama proses produksi penuh.
Rasio kritis antara diameter dalam leher botol dan diameter luar nosel pengisian menentukan keberhasilan pengisian. Jarak bebas yang ketat membatasi perpindahan udara. Saat cairan masuk ke dalam botol, udara yang dipindahkan membutuhkan jalan keluar yang jelas. Jika nosel menempati terlalu banyak ruang, udara yang keluar akan memaksa cairan kembali ke leher. Hal ini menyebabkan blowback dan busa yang berlebihan. Anda harus merancang ruang ventilasi yang memadai di sekitar nosel. Jarak ini memastikan pengisian yang lancar dan cepat tanpa percikan yang tidak perlu.
Bahan yang berbeda bereaksi secara unik terhadap suhu dan tekanan. Anda harus mengevaluasi bagaimana reaksi PET, HDPE, atau kaca terhadap cairan yang diisi. Aplikasi pengisian panas sering kali menyebabkan panel pada botol PET yang ringan. Plastik mengembang selama pengisian panas dan menyusut selama pendinginan. Kontraksi ini menciptakan deformasi ke dalam. Botol kaca mampu menahan panas dengan baik namun tetap rentan terhadap guncangan termal. Anda harus mencocokkan bahan wadah dengan berat jenis dan profil suhu produk Anda. Hal ini mencegah kegagalan struktural pada jalur produksi.
Cairan dengan viskositas tinggi menentukan jenis katup tertentu. Padatan tersuspensi juga sangat mempengaruhi pemilihan katup Anda. Cairan encer seperti air bekerja sempurna dengan katup gravitasi atau pengukur aliran. Saus atau krim kental memerlukan katup piston yang kuat. Anda harus hati-hati memasangkan katup ini dengan bentuk botol pilihan Anda. Stoples bermulut lebar dapat menerima nosel piston besar dengan mudah. Botol berleher sempit memerlukan nosel selam untuk mencegah penghubung pada bukaannya. Penyelarasan yang tepat mencegah tetesan di antara siklus.
Tabel 1: Pemilihan Katup dan Kompatibilitas Kontainer
Tipe Cair | Tipe Katup Ideal | Persyaratan Kontainer | Faktor Risiko Umum |
|---|---|---|---|
Viskositas Rendah (Air, Roh) | Gravitasi / Pengukur Aliran | Leher standar sempit atau lebar | Percikan dan pukulan balik |
Viskositas Sedang (Sirup, Minyak) | Piston / Pompa Roda Gigi | Pembukaan leher sedang | Merangkai atau menetes |
Viskositas / Partikulat Tinggi (Saus) | Piston Besar | Stoples bermulut lebar | Menjembatani pembukaan botol |
Topi tampak identik dengan mata telanjang, namun anatomi internalnya sangat bervariasi. Anda harus menganalisis permulaan benang, sudut pitch, dan kekakuan rok topi. Mengenali detail ini sangat penting untuk kesuksesan lini. Penutupan standar memiliki toleransi yang berbeda-beda tergantung pada cetakan dan pabrikan. Batasan dari Pemasok A mungkin terpasang dengan sempurna. Tutup yang serupa secara visual dari Pemasok B mungkin mengikat separuh bagian leher. Anda harus meneliti toleransi dimensi ini sebelum memilih peralatan penutupan Anda.
Menerapkan torsi yang konsisten sangatlah sulit dalam kondisi kecepatan tinggi. Faktor lingkungan sangat mempengaruhi gesekan benang. Perubahan suhu dapat membuat benang plastik menjadi kaku atau lentur. Ketidakkonsistenan gesekan ini menyebabkan masalah kualitas yang serius. Berikut adalah tantangan paling umum yang akan Anda hadapi:
Torsi berlebihan: Melucuti benang plastik, sehingga merusak segel sepenuhnya.
Torsi yang kurang: Meninggalkan kecocokan yang longgar, mengakibatkan produk langsung bocor.
Cross-threading: Terjadi ketika tutup memasuki chuck pada sudut yang tidak tepat.
Lecet: Mekanisme pengencangan yang agresif merusak estetika luar penutupan.
Menentukan mesin penutup botol servo sangat penting untuk produk dengan tanggung jawab tinggi. Capper pneumatik mengandalkan tekanan udara, yang berfluktuasi terus-menerus. Motor servo menghilangkan ketidakpastian ini. Mereka menggunakan loop umpan balik tingkat lanjut untuk mengontrol kecepatan dan torsi secara independen. Jika tutup memiliki sedikit variasi resin, sistem servo mendeteksi perubahan resistansi secara instan. Ini beradaptasi dengan variasi batas kecil ini secara real-time. Hal ini menjamin torsi aplikasi yang sempurna pada setiap botol, melindungi produk Anda dari kebocoran dan kerusakan.
Tren pengemasan modern lebih menyukai bobot yang lebih ringan untuk menghemat biaya material. Sayangnya, kontainer yang ringan menyebabkan masalah besar di lantai produksi. Anda harus menilai pusat gravitasi wadah. Botol kosong yang tinggi, sempit, atau ringan sangat tidak stabil. Mereka cenderung terbalik saat konveyor berhenti secara tiba-tiba. Tekanan balik saluran dengan mudah meremukkan botol plastik tipis. Anda harus menghitung integritas struktural wadah kosong untuk memastikan wadah tersebut bertahan dalam perjalanan dari pengurai ke stasiun pengisian.
Memutuskan cara memindahkan botol Anda adalah pilihan teknik yang utama. Anda harus memilih antara menstabilkan pucks dan penanganan langsung ke konveyor. Ikuti kerangka keputusan ini:
Menilai Basis Wadah: Jika dasar botol tidak rata atau sangat sempit, Anda harus menggunakan sistem puck.
Evaluasi Kecepatan Jalur: Keluaran berkecepatan tinggi sering kali memerlukan puck untuk mencegah terjungkal selama akselerasi cepat.
Tinjau Kebutuhan Pergantian: Pengangkutan langsung lebih murah dan memerlukan lebih sedikit suku cadang jika Anda menjalankan botol silinder yang seragam.
Analisis Kekuatan Bahan: Pucks melindungi botol ultra-tipis agar tidak hancur akibat tekanan akumulasi saluran.
Pilih pengangkutan langsung hanya ketika kontainer terbukti benar-benar stabil di bawah kecepatan keluaran target Anda.
Lini produksi hanya akan sekuat titik transisinya. Memastikan toleransi transfer yang lancar antar stasiun adalah suatu keharusan. Botol harus berpindah dari stasiun pengisian ke tutup tanpa tumpah. Mereka harus beralih ke peralatan pelabelan dan pengepakan kotak dengan lancar. Anda tidak dapat mengandalkan penyesuaian operator yang khusus dan tidak dapat diulang untuk memperbaiki penyerahan yang buruk. Rel pemandu, roda bintang, dan sekrup pengatur waktu harus memiliki posisi terkunci dan presisi. Hal ini menghilangkan kesalahan manusia dan menjamin aliran kontainer yang stabil di seluruh tata letak.
Desain teoretis terlihat sempurna di layar. Namun, Anda tidak boleh menandatangani kontrak peralatan hanya berdasarkan model CAD teoritis. Simulasi virtual tidak dapat memprediksi masalah gesekan kecil atau penumpukan listrik statis. Anda harus meminta pengujian fisik terhadap bahan kemasan spesifik Anda. Kirim sampel produksi aktual ke produsen. Menolak segala jaminan yang dibuat tanpa validasi empiris. Sikap kaku ini mengurangi risiko implementasi dan memaksa vendor untuk membuktikan klaim teknis mereka.
Memanfaatkan tim integrasi OEM untuk melakukan studi kemampuan yang komprehensif. Terlibat dalam layanan jalur pengisian khusus memungkinkan para insinyur mengidentifikasi tautan lemah dalam desain kontainer Anda sejak dini. Mereka mungkin menemukan bahwa leher botol Anda memerlukan nosel selam yang sedikit lebih panjang. Mereka mungkin menyarankan untuk memodifikasi peralatan mesin sebelum tahap pembuatan. Kolaborasi proaktif ini mencegah retrofit yang mahal di kemudian hari. Hal ini memastikan desain akhir alat berat secara sempurna mencerminkan tuntutan operasional spesifik Anda.
FAT yang ketat adalah jaring pengaman terakhir Anda. Anda harus menetapkan asumsi yang konkrit dan transparan untuk pengujian ini dalam kontrak awal Anda. Tentukan volume botol dan tutup yang diperlukan untuk pengujian. Jangan terima sprint cepat sepuluh menit. Mandat dijalankan terus menerus selama beberapa jam untuk membuktikan OEE yang sebenarnya. Durasi yang diperpanjang ini memastikan peralatan menangani varian alami yang ditemukan dalam lot kemasan standar. Jika mesin macet selama FAT, vendor harus menyelesaikannya sebelum pengiriman.
Menentukan lini produksi yang andal bukan berarti membeli mesin satu per satu. Hal ini memerlukan perlakuan terhadap botol, tutup, cairan, dan peralatan sebagai satu sistem yang saling bergantung. Kegagalan pada satu komponen akan terjadi secara cepat pada keseluruhan operasi. Anda harus menghormati fisika dinamika cairan dan realitas varians plastik.
Langkah selanjutnya adalah mengunci desain kemasan Anda sepenuhnya. Jangan mengganti cetakan botol di tengah proyek. Minta tinjauan teknik kompatibilitas formal dari vendor terpilih Anda. Jalankan tinjauan ini sebelum melanjutkan ke tahap negosiasi harga akhir. Urutan logis ini menjamin Anda membeli sistem yang mampu menghasilkan produksi yang menguntungkan dan tanpa gangguan selama bertahun-tahun.
J: Hindari mengirimkan sampel satu digit. Kami merekomendasikan untuk menyediakan ribuan botol dan tutup dari berbagai tempat produksi. Pemasok sering kali menggunakan cetakan yang berbeda. Ukuran sampel yang besar memperlihatkan variasi perkakas alami ini, memastikan alat berat menangani toleransi produksi di dunia nyata dengan sempurna.
J: Pergantian pemasok mengubah pitch benang dan kekakuan material. Anda harus menekankan sistem pergantian yang fleksibel dan tanpa alat selama pembelian awal Anda. Pemasok baru memerlukan penyelarasan ulang parameter peralatan Anda. Anda perlu menyesuaikan pengaturan torsi, rel pemandu, dan kedalaman nosel untuk mengakomodasi spesifikasi baru.
J: Penyortir berinteraksi langsung dengan penyelesaian akhir. Penyortir getaran memantulkan penutup, sedangkan penyortir sentrifugal memutarnya. Tutup yang halus atau mengkilap memerlukan lapisan mangkuk khusus atau sudut penanganan yang lembut. Kegagalan untuk mencocokkan penyortir dengan bahan penutup akan mengakibatkan lecet parah dan kerusakan estetika sebelum diaplikasikan.
