 Bahasa indonesia


Tampilan:0 Penulis:Editor Situs Publikasikan Waktu: 2026-09-14 Asal:Situs


Uji coba mesin bertindak sebagai bukti konsep utama sebelum penerapan Belanja Modal yang signifikan atau komitmen outsourcing jangka panjang. Perusahaan mempertaruhkan anggaran besar-besaran untuk evaluasi ini. Mereka mengharapkan validasi yang jelas dan obyektif terhadap kinerja peralatan dan kelayakan produksi. Namun, kenyataannya sering kali tidak sesuai dengan harapan karena kelalaian sederhana.
Sebagian besar penundaan uji coba dan kegagalan mesin yang dirasakan jarang disebabkan oleh kesalahan mekanis yang sebenarnya. Sebaliknya, hal tersebut berasal dari perbedaan yang belum diverifikasi antara sampel tabung kosong fisik, spesifikasi karya seni digital, dan persyaratan sensor mesin. Titik buta ini dengan cepat mengubah latihan validasi menjadi sesi pemecahan masalah yang kacau balau. Insinyur menghabiskan waktu berjam-jam untuk mendiagnosis kelemahan material dibandingkan menguji batas peralatan.
Kita harus memperbaiki pendekatan ini. Artikel ini memberikan kerangka verifikasi praperadilan yang ketat. Anda akan mempelajari cara melakukan persiapan dengan benar, memastikan uji coba Anda memvalidasi kemampuan alat berat secara akurat, alih-alih bergulat dengan kesalahan material dan desain dasar. Persiapan yang tepat menjamin evaluasi Anda menghasilkan data yang dapat diandalkan untuk keputusan pembelian yang cerdas.
Registrasi sensor optik (tanda mata) dan area penyegelan yang belum dicetak harus selaras secara matematis dengan kemampuan pengindeksan mesin sebelum mencetak sampel uji fisik.
Spesifikasi tabung fisik—terutama komposisi material dan ketebalan dinding—menentukan apakah penyegelan termal atau ultrasonik akan menghasilkan kekuatan ledakan yang sesuai.
Uji coba yang berhasil memerlukan penetapan kriteria obyektif boleh/tidak boleh, termasuk toleransi akurasi volumetrik, metrik integritas segel, dan batas estetika untuk distorsi kerutan.
Mendokumentasikan varian material selama uji coba sangat penting untuk menyelesaikan konfigurasi peralatan skala produksi.
Render 3D digital terlihat sempurna di layar komputer modern. Mereka sepenuhnya mengabaikan realitas fisik dari crimping, penyegelan, dan memori material. Ketika karya seni digital bertemu dengan hambatan fisik, kenyataan terjadi dengan cepat. Desainer grafis sering kali lupa bagaimana tabung plastik terdistorsi di bawah tekanan tinggi. Mereka menempatkan teks rumit tepat di atas garis lipatan. Kesenjangan digital-fisik ini menghancurkan uji coba bahkan sebelum dimulai. Kita harus menjembatani kesenjangan ini dengan menerapkan batasan teknis yang ketat pada file karya seni kreatif sebelum mencetak sampel fisik.
Sampel tabung yang salah secara rutin menghancurkan uji coba yang sempurna. Misalnya, ketebalan dinding di luar spesifikasi akan berperilaku tidak terduga pada pemanasan cepat. Ketidakkonsistenan ini membuat berkualitas tinggi mesin pengisi dan penyegel tabung tampak rusak secara mendasar. Evaluator secara keliru menyalahkan peralatan tersebut. Penyebab sebenarnya adalah bahan yang tidak patuh menyerap panas secara tidak merata. Keputusan pembelian yang salah pasti akan mengikuti dampak negatif palsu ini. Pembeli menolak mesin yang mumpuni dan memilih opsi yang lebih rendah, tanpa menyadari bahwa mereka mendasarkan keputusannya pada input sampel yang buruk.
Menghentikan uji coba mesin menghabiskan anggaran perusahaan dengan sangat cepat. Tim teknik teknis diam saat Anda menyelidiki masalahnya. Anda harus segera memesan ulang tabung kosong khusus dari pemasok Anda. Proses produksi yang terburu-buru dan biaya pengiriman dalam semalam menambah kerugian finansial. Selain itu, penjadwalan ulang uji coba membuat seluruh jadwal proyek keluar jalur. Uji coba yang tertunda menunda tanggal peluncuran produk, sehingga merugikan pangsa pasar merek yang berharga. Validasi pra-percobaan yang tepat akan sepenuhnya menghilangkan pengurasan sumber daya yang sangat besar ini.
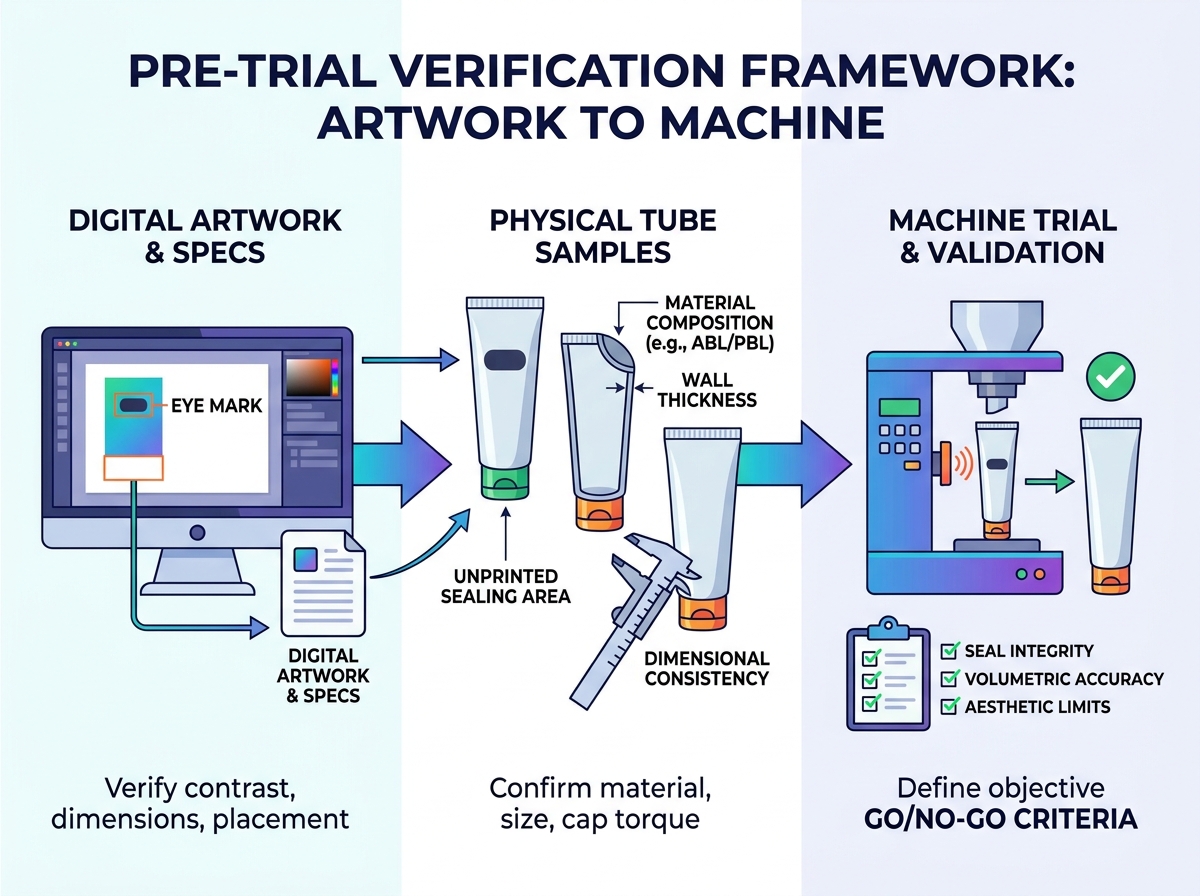
Sensor fotolistrik standar memerlukan ketelitian mutlak untuk mengindeks tabung dengan benar. Anda harus menentukan persyaratan kontras yang tepat di awal tahap desain. Tanda mata standar industri berukuran lebar minimal 2 mm kali panjang 5 mm. Tempatkan secara strategis di dasar tabung untuk deteksi sensor optik yang akurat. Tinta metalik yang sangat reflektif menyebabkan masalah pembacaan yang parah. Mereka memantulkan cahaya kembali secara tidak teratur, membutakan sensor standar. Selalu gunakan warna matte dan gelap seperti hitam atau biru tua dengan latar belakang terang. Hal ini menciptakan kontras yang diperlukan untuk pengindeksan otomatis berkecepatan tinggi.
Anda harus membuat ruang kosong wajib di bagian belakang setiap tabung. Tinta yang terletak di zona segel secara aktif mengganggu ikatan molekul. Pigmen kimia mengganggu peleburan plastik. Aturan dasar ini berlaku baik Anda menggunakan sistem udara panas tradisional atau peralatan pengisian tabung ultrasonik canggih . Zona yang bersih dan belum dicetak memastikan integritas segel yang murni. Jika grafis merembes ke area penyegelan, Anda akan mengalami kebocoran mikro selama pengujian burst. Selalu instruksikan printer Anda untuk meninggalkan zona jarak bebas minimum dari pernis dan tinta.
Kompresi penyegelan sangat mendistorsi karya seni. Jauhkan semua tipografi penting dari area crimping. Logo yang ditempatkan terlalu dekat dengan bagian atas akan meregang dan retak tak terkendali. Elemen desain cetak lusi panas dan tekanan ekstrem secara permanen. Tetapkan batasan dimensi yang jelas pada file die-line Anda untuk mencegah ketidakterbacaan. Aturan praktis yang baik adalah menjaga jarak barcode, nomor batch, dan logo setidaknya 15mm dari garis segel akhir. Ini melindungi estetika merek selama fase kompresi yang hebat.
Gunakan warna hitam pekat atau biru tua untuk tanda mata registrasi.
Pastikan zona ketat 15mm yang belum dicetak di ujung ekor terbuka.
Hindari lapisan UV gloss di area penyegelan yang ditentukan.
Pertahankan teks peraturan jauh di bawah garis kerutan yang diperkirakan.
Uji cetakan digital kecil sebelum memesan batch uji coba penuh.
Anda harus menguraikan dokumentasi yang diperlukan untuk komposisi tabung Anda sebelum uji coba. Identifikasi dengan jelas apakah Anda menggunakan Mono-layer PE, Co-extruded, Aluminium Barrier Laminate (ABL), atau Plastic Barrier Laminate (PBL). Jenis bahan secara langsung menentukan pilihan teknologi penyegelan Anda. Aluminium sangat membutuhkan pelipatan dan crimping mekanis. Struktur laminasi atau plastik padat memerlukan pengelasan panas atau ultrasonik. Mencocokkan bahan yang salah dengan rahang penyegel yang salah menjamin percobaan gagal. Segera tinjau lembar spesifikasi material dengan vendor mesin Anda.
Komposisi Bahan vs. Matriks Teknologi Penyegelan
Jenis Bahan Tabung | Teknologi Penyegelan yang Direkomendasikan | Kerentanan Umum Selama Uji Coba |
|---|---|---|
PE lapisan tunggal (Polietilen) | Penyegelan Udara Panas / Termal | Rawan penipisan dinding jika waktu pemanasan terlalu lama. |
Aluminium (Logam) | Lipatan & Crimp Mekanis | Logam lelah dan retak jika salah dilipat. |
ABL (Aluminium Barrier Laminasi) | Frekuensi Tinggi atau Udara Panas | Tepi foil yang terbuka dapat menyebabkan rasa terbakar secara estetika. |
PBL (Laminasi Penghalang Plastik) | Ultrasonik atau Udara Panas | Delaminasi jika profil suhu melonjak. |
Varians dimensi menghancurkan uji coba yang berkelanjutan. Pastikan batch uji coba Anda cocok dengan dimensi produksi yang tepat. Diameter dan panjangnya harus tetap seragam di seluruh batch. Konsistensi ini memastikan ukuran bagian, seperti puck dan penahan, pas dengan tabung. Perbedaan diameter satu milimeter pun menyebabkan tabung macet di carousel pengindeksan. Variasi panjang yang kecil membingungkan kedalaman penyelaman nosel pengisian. Selalu minta laporan inspeksi dimensi dari pemasok Anda sebelum pengiriman.
Caps menuntut perhatian yang ketat selama persiapan uji coba. Konfirmasikan pemasok Anda melakukan pra-torsi terhadap standar produksi sebenarnya. Tutup yang dikencangkan dengan benar memungkinkan kalibrasi peralatan akurat. Tutup yang longgar menyebabkan tabung berputar longgar di dalam keping selama pengindeksan. Nosel pengisian bergantung pada dasar tabung yang stabil untuk kedalaman penyelaman yang benar. Kedalaman yang tepat mencegah produk merangkai dan memungkinkan pembuangan yang bersih pada akhir siklus pengisian. Validasi ukuran lubang agar sesuai dengan viskositas produk uji.
Sampel lima puluh tabung tidak membuktikan apa pun tentang kesiapan produksi. Hal ini menciptakan skenario yang bersih dan sangat tidak realistis. Anda memerlukan kumpulan yang signifikan secara statistik untuk mengevaluasi kinerja sebenarnya. Menjalankan 500 hingga 1.000 tabung memungkinkan Anda mengukur Efektivitas Peralatan Keseluruhan (OEE) yang sebenarnya. Jangka waktu yang lama ini mengungkap kendala operasional yang sebenarnya dari waktu ke waktu, seperti penyimpangan rahang panas atau kesalahan waktu pengindeksan. Hal ini membedakan mesin yang andal dari peralatan yang hanya bekerja dengan baik dalam ledakan singkat dan diawasi dengan ketat.
Anda harus menentukan tes empiris spesifik yang diperlukan pasca-percobaan. Lakukan pengujian ledakan yang ketat untuk mengukur toleransi tekanan internal. Terapkan protokol pengujian kebocoran vakum, merendam tabung tertutup dalam air di bawah tekanan negatif. Jalankan pengujian pengelupasan untuk menganalisis kekuatan ikatan polimer secara visual. Metode ilmiah ini memverifikasi segel Anda terhadap standar kepatuhan industri yang ketat. Inspeksi visual tidak cukup. Andalkan sepenuhnya uji fisik yang terdokumentasi untuk memastikan mesin melakukan pengelasan molekuler tanpa cacat.
Banyak merek tidak memiliki tim teknik internal yang berdedikasi dan mampu mengaudit uji coba yang rumit. Menggunakan layanan mesin pengemasan khusus untuk Pengujian Penerimaan Pabrik (FAT) menyelesaikan kerentanan ini sepenuhnya. Para profesional ini memberikan validasi pihak ketiga yang sangat obyektif. Mereka menerjemahkan data uji coba mentah menjadi wawasan teknik yang dapat ditindaklanjuti. Teknisi ahli menemukan inkonsistensi mikro yang mungkin Anda lewatkan. Mereka menantang vendor mesin secara konstruktif, memastikan peralatan memenuhi semua spesifikasi fungsional sebelum Anda menandatangani dokumen penerimaan akhir.
Perhatikan dengan cermat kriteria kesuksesan yang telah Anda tentukan sebelumnya. Apakah alat berat mencapai tingkat segel tanpa cacat di atas 99,5 persen? Apakah ia mempertahankan kecepatan keluaran target sepanjang pengoperasian 1.000 tabung? Nilai metrik ini secara objektif tanpa emosi. Jika peralatan memerlukan penyesuaian terus-menerus untuk menjaga akurasi, hasilnya akan gagal. Data uji coba harus membuktikan bahwa mesin beroperasi secara mandiri sesuai toleransi yang Anda perlukan.
Uji coba realistis sering kali melibatkan beberapa SKU karya seni. Mereka mungkin juga menyertakan ukuran tabung dan gaya tutup yang berbeda. Evaluasi waktu yang tepat yang diperlukan untuk pergantian ini. Catat perkakas atau perkakas khusus apa saja yang diperlukan oleh operator. Mesin yang cepat kehilangan keunggulannya jika pergantian ukuran memakan waktu empat jam. Ukur seberapa intuitif perangkat lunak menangani perubahan resep. Pergantian yang cepat dan tanpa alat menandakan desain peralatan modern yang sangat terukur.
Transisi dari tahap uji coba ke pelaksanaan kontrak memerlukan disiplin yang ekstrim. Buat daftar periksa yang ketat langkah demi langkah untuk meresmikan keputusan.
Pastikan semua log akurasi volumetrik memenuhi toleransi pengisian yang diperlukan.
Pastikan semua uji ledakan dan vakum lulus standar industri.
Dokumentasikan setiap variasi material kecil yang dicatat selama lari.
Pastikan semua faktor risiko yang terdokumentasi diperhitungkan dalam lembar pembangunan.
Dapatkan tanda tangan dari pimpinan jaminan kualitas Anda dan vendor mesin.
Mengikuti daftar periksa ini menjamin Anda hanya membeli peralatan yang terbukti dapat menangani material fisik dan permintaan produksi spesifik Anda.
Konfirmasi pra-persidangan yang cermat atas karya seni dan sampel fisik pada dasarnya melindungi integritas proses evaluasi Anda. Tanpa memverifikasi tanda mata, komposisi material, dan toleransi dimensi, Anda membuang-buang waktu untuk memecahkan masalah kesalahan pasokan dasar alih-alih menguji batas mesin. Selalu tentukan kriteria keberhasilan yang ketat dan obyektif sebelum uji coba dimulai. Kami menyarankan para pengambil keputusan untuk mewajibkan persetujuan tanda tangan pada bukti tabung fisik dari pemasok pengemasan dan vendor mesin. Jadwalkan uji coba formal hanya setelah memastikan bahwa setiap parameter fisik telah selaras sempurna dengan sensor alat berat dan persyaratan penyegelan.
J: Standar industri untuk tanda registrasi tabung biasanya berukuran lebar 2 mm dan panjang 5 mm. Kontras yang tinggi terhadap warna latar belakang mutlak diperlukan. Kontras yang berbeda ini memungkinkan sensor optik mendeteksi tanda dengan andal, memastikan pengindeksan yang akurat dan penyelarasan rotasi sebelum pengisian dan penyegelan.
J: Retak terjadi karena interaksi antara cakupan tinta yang tebal, lapisan kilap UV, dan tekanan fisik dari rahang penyegel. Panas yang hebat dan kompresi mekanis meregangkan polimer. Jika tinta rapuh menempel langsung pada garis segel, tinta tersebut akan patah dan terkelupas seketika.
J: Tidak selalu. Sistem udara panas meniupkan panas eksternal ke dinding tabung, sehingga memerlukan pengelolaan termal yang cermat untuk menghindari hangusnya tinta eksternal. Sealer ultrasonik menghasilkan gesekan molekul internal untuk melelehkan plastik, menjaga bagian luar tetap dingin. Keduanya memerlukan zona penyegelan bebas tinta untuk menjamin ikatan molekul yang kuat.
J: Anda harus memberikan perkiraan pragmatis sebesar 1.000 hingga 2.000 tabung kosong per format. Kuantitas ini menyediakan material yang cukup untuk pengaturan mekanis awal, kalibrasi yang presisi, proses produksi berkelanjutan untuk menguji OEE, dan buffer kontinjensi yang nyaman untuk pemecahan masalah yang tidak terduga.
